عرض المنتج
الاختيار حسب مشهد التطبيق

لا توجد المعلمات موقتا
الاختيار حسب سلسلة الآلات

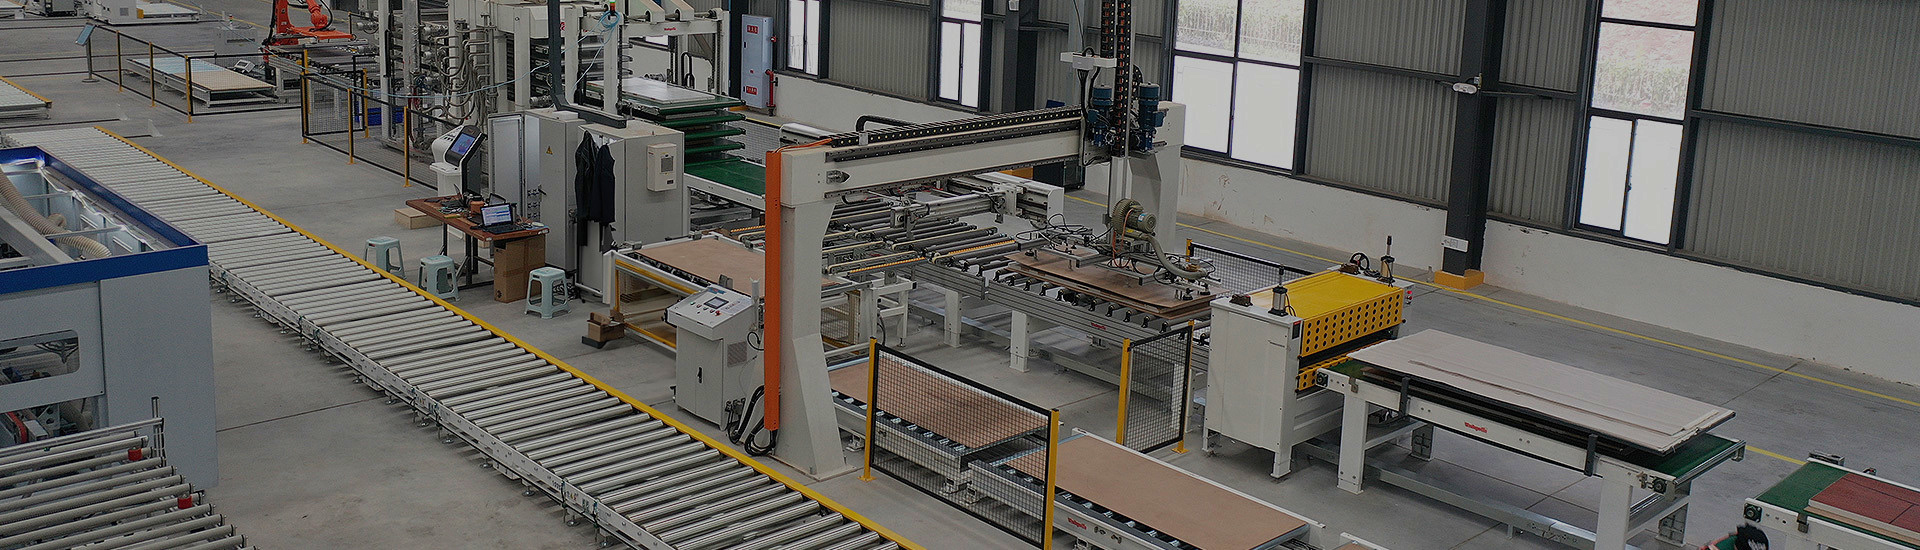
خط إنتاج اللصق بالضغط

إم تي1-01-6

خط إنتاج أوتوماتيكي للتلبيس بالقشرة الخشبية لخمس طبقات ودورة قصيرة DT5-01

آلة ضغط بالضغط الإيجابي والسلبي لتجليد الأسطح المنحنية من القشرة الخشبية بنظام المرور
آلة الضغط بالضغط الإيجابي والسلبي لتجليد الأسطح المنحنية من القشرة الخشبية بنظام المرور
اتصل بنا
فوشان Vario الماكينات والشركة المحدودة(المقر الرئيسي في قوانغدونغ)
العنوان: Lunjiao International Wooding Machinery Mall ، منطقة Shunde ، مدينة Foshan ، مقاطعة Guangdong
شانشى Vario هيدروليكي الماكينات والشركة المحدودة (قاعدة الإنتاج)
العنوان: Huitong Industrial Park ، منطقة تطوير Jinzhong ، منطقة عرض Shanxi ، مدينة Jinzhong ، مقاطعة Shanxi
شركة وان روي للآلات (هوبي) المحدودة
شارع جين شى سى، حديقة شياو بان الصناعية، بلدة شياو بان، مدينة تيان من، مقاطعة هوبي، الصين
هاتف: +86 13690226020
البريد الإلكتروني: vp@vario-press.com
رمز ثنائي الأبعاد
رقم الجمهور WeChat
حقوق الطبع والنشر © 2023 فوشان Vario الماكينات والشركة المحدودة www.300.cn | SEO | رخصة تجارية